
Picking de alimentos y bebidas: lo que pasa en la bodega antes de que el producto llegue a la nevera
Antes de llegar al supermercado, cada yogur, cada bandeja de pollo y cada botella de jugo pasa por las manos de alguien que lo escoge entre miles de cajas. De esa elección depende buena parte de la inocuidad del producto.
¿Manejas una bodega o un cuarto frío pequeño? Ve directo a lo que conviene revisar primero.
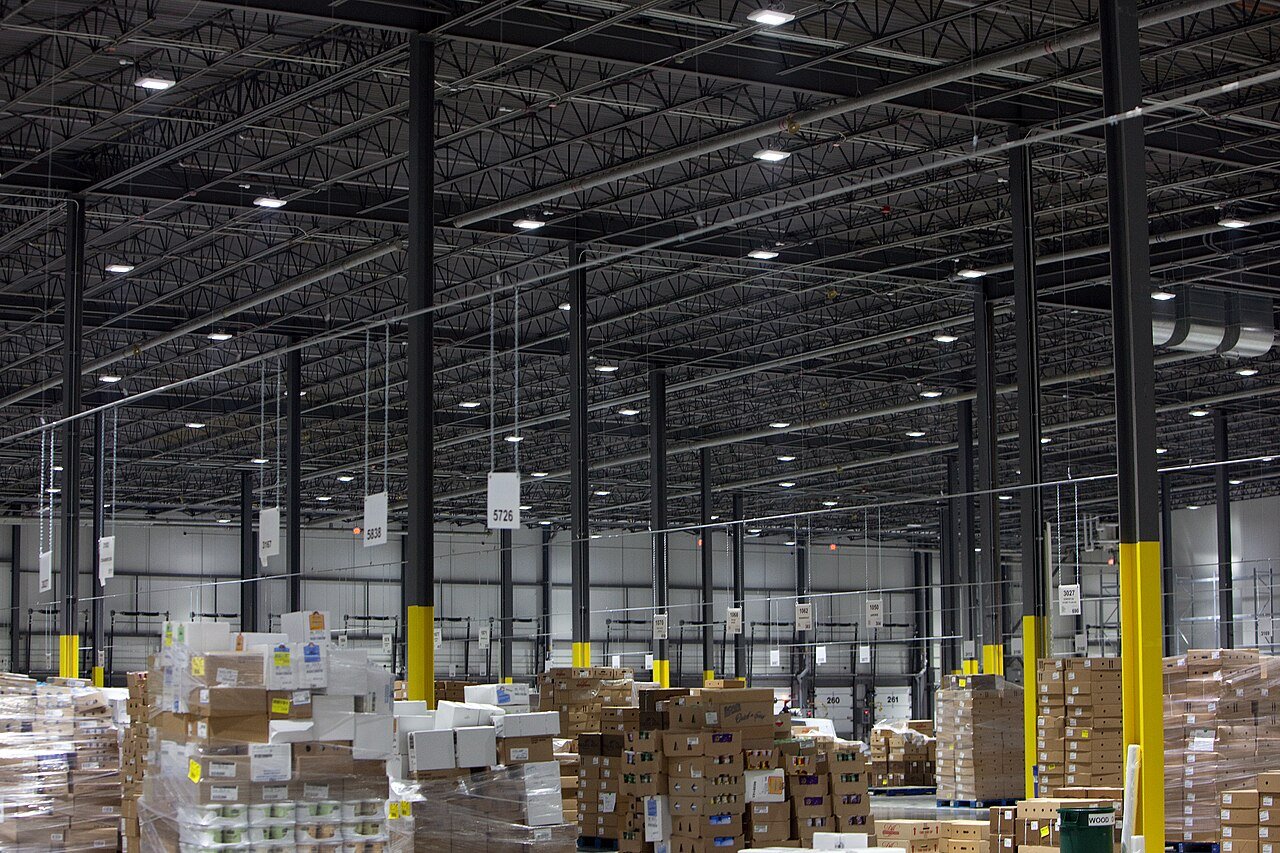
A las tres de la mañana, en un centro de distribución de alimentos, un operario entra al cuarto frío con una lista. Tiene que sacar doce cajas de yogur para una tienda. Frente a él hay dos estibas del mismo producto, con la misma marca y el mismo sabor. Una está al borde del pasillo, a la mano. La otra queda detrás, y para alcanzarla hay que mover la primera. La que le corresponde llevar es la de atrás.
La razón está impresa en una esquina de cada caja, en un dato que casi nadie fuera de la bodega mira. Para entenderla conviene conocer primero el oficio de ese operario, que en logística tiene un nombre en inglés: picking.
El picking, o preparación de pedidos, consiste en recoger del inventario los productos que pidió un cliente, en la cantidad exacta, y dejarlos listos para el despacho. En una bodega de ropa o de repuestos, un error en esa tarea termina en una devolución. En una de alimentos puede terminar en un producto vencido dentro de una nevera, en una cadena de frío interrumpida o en un alérgeno mezclado con un producto que no lo declara.
En Colombia el tema tiene además un peso económico. Según la Encuesta Nacional Logística del Departamento Nacional de Planeación (DNP), en 2022 las empresas del país gastaron en logística el equivalente al 17,9 % de sus ventas, cinco puntos por encima de la meta que el propio Gobierno se había fijado. Dentro de una bodega, la preparación de pedidos suele ser la tarea que más personas y más horas ocupa.
Por qué los alimentos son un caso aparte
La primera diferencia es la fecha de vencimiento. La Resolución 5109 de 2005 obliga a que todo alimento envasado lleve en el rótulo su lote y su fecha de vencimiento, y la Resolución 2674 de 2013, que reúne los requisitos sanitarios para fabricar, almacenar y transportar alimentos, ordena en su artículo 28 llevar “un control de primeras entradas y primeras salidas con el fin de garantizar la rotación de los productos”. En las bodegas a esa regla se le dice PEPS.
Con productos perecederos, la industria aplica una regla más precisa: lo primero que vence es lo primero que sale. Casi siempre las dos reglas coinciden, pero no siempre. Un lote que llegó ayer puede vencer antes que otro que llegó la semana pasada, porque se fabricó antes o porque pasó más tiempo en otro punto de la cadena. Eso era lo que ocurría con las dos estibas de yogur: la de atrás había llegado después, pero vencía primero.
La segunda diferencia es la temperatura. El mismo artículo 28 exige que la congelación se mantenga a -18 °C o menos y que los cuartos fríos tengan instrumentos que registren la temperatura y cuya exactitud se compruebe con regularidad. Para los alimentos refrigerados, la resolución habla de temperaturas no mayores de 4 °C, con una tolerancia de 2 grados. Preparar un pedido implica abrir puertas, bajar cajas y dejarlas un rato en la zona de despacho. Cada minuto fuera del frío cuenta, y el operario trabaja con chaqueta térmica y guantes gruesos, lo que vuelve incómodo manejar papeles o pantallas.
La tercera es la variedad. Un mismo pedido puede incluir carne cruda, lácteos, abarrotes, bebidas y productos de aseo. La norma exige que detergentes, desinfectantes y plaguicidas se almacenen en áreas independientes, y esa separación tiene que mantenerse cuando todo se junta en la misma estiba o en el mismo camión. Lo mismo vale para los productos crudos frente a los listos para consumir, y para los que contienen alérgenos.
Tres maneras de armar un pedido
El método más extendido es el manual: el operario recorre los pasillos con una lista impresa o con un lector de códigos de barras y toma los productos uno por uno. Es flexible y barato de montar, y por eso es el que usan casi todas las bodegas pequeñas y medianas. Su debilidad es que depende de la atención de cada persona, y a medida que crece el volumen de pedidos crecen también los errores.
En el otro extremo está el picking automatizado, en el que bandas transportadoras, sistemas de almacenamiento mecanizado o robots llevan el producto hasta un punto fijo o lo recogen directamente. Gana en velocidad y en precisión, pero exige una inversión alta en equipos y en adecuación de la bodega.
Entre los dos queda el picking mixto, que automatiza una parte del trabajo y deja otra en manos de las personas. Por ejemplo, las cajas completas de los productos de mayor rotación se mueven en bandas y las unidades sueltas se siguen recogiendo a mano. La elección depende del volumen de pedidos, de la variedad de productos y de lo que la empresa pueda invertir.
Las tecnologías que están llegando a las bodegas
Varias herramientas que hace unos años solo se veían en grandes centros de distribución empiezan a ser comunes en América Latina, como reseña la revista especializada The Logistics World. En alimentos y bebidas, cada una resuelve un problema concreto.
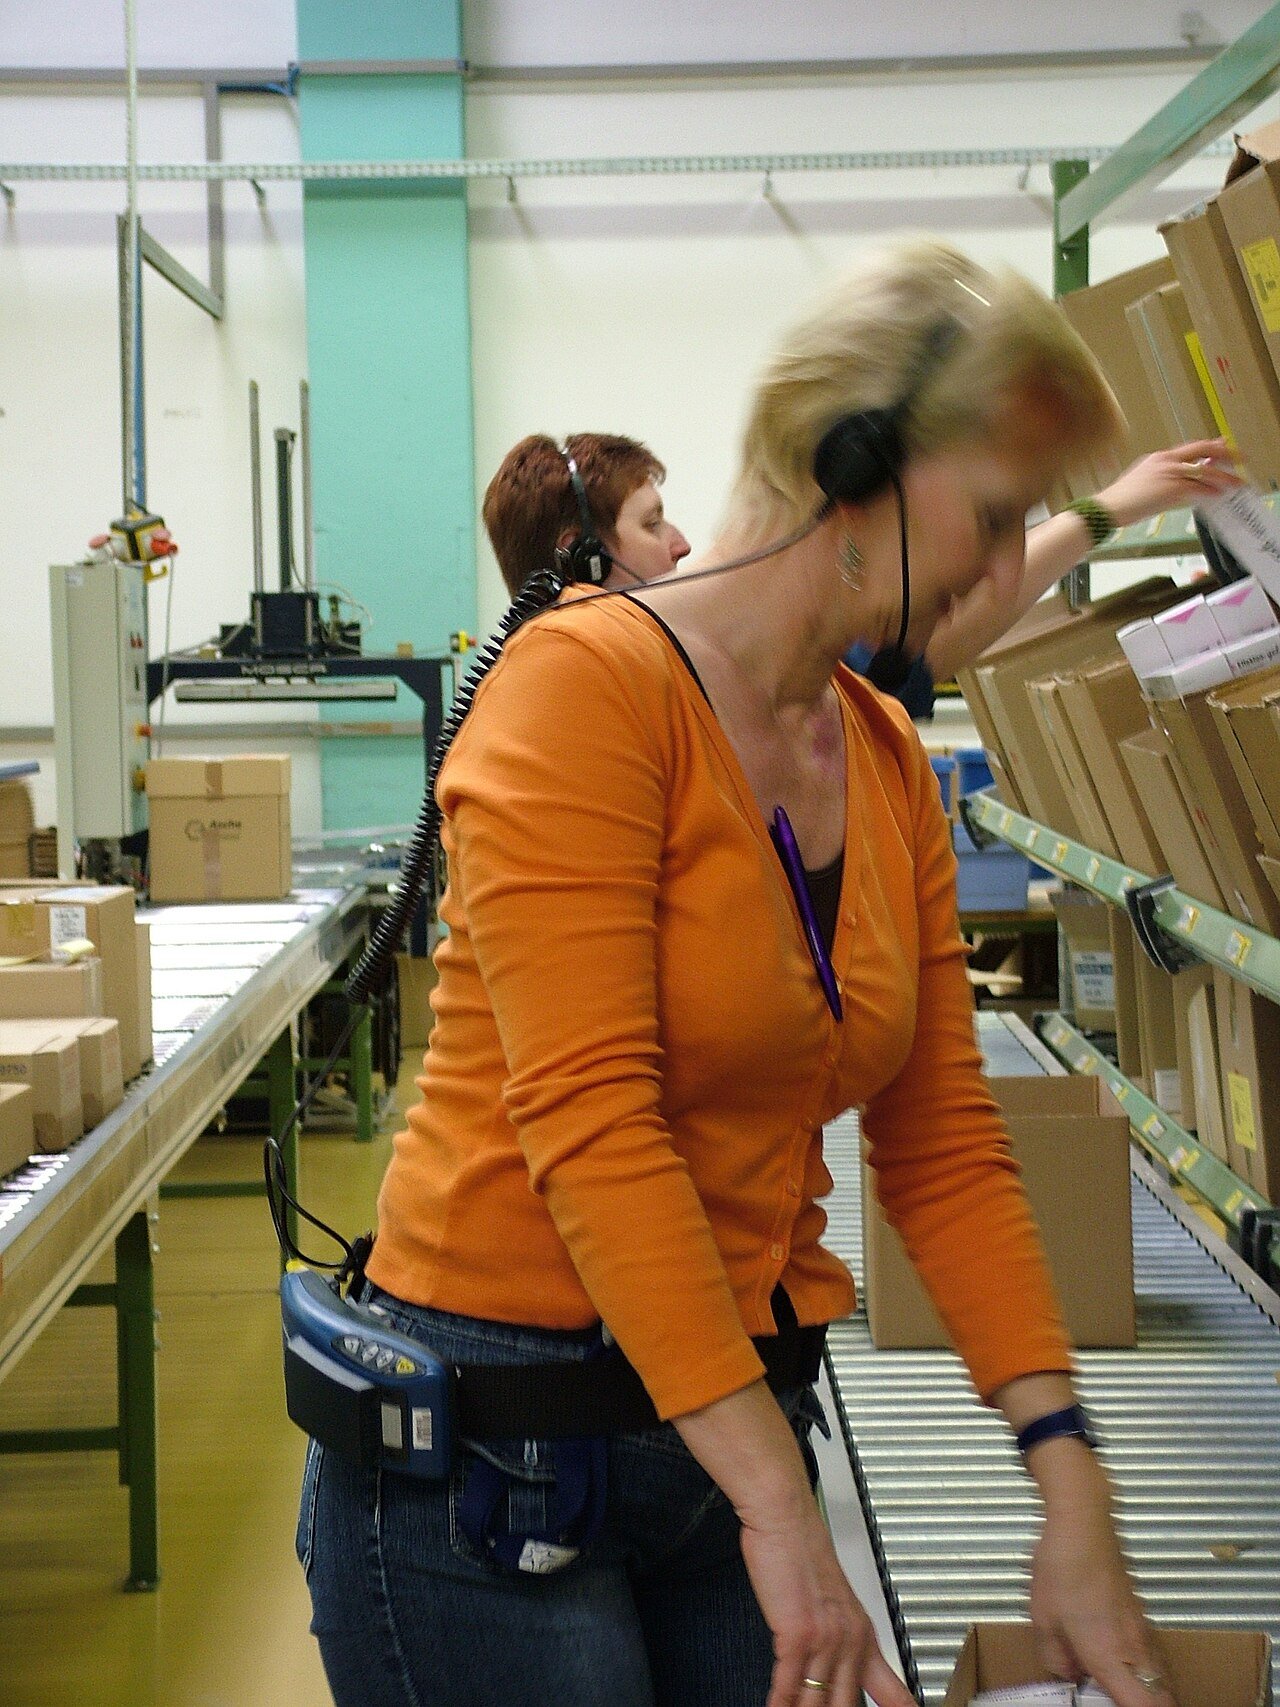
El picking por voz le entrega al operario las instrucciones por un audífono y recibe sus confirmaciones por un micrófono. Las manos y la vista quedan libres, lo que resulta útil en cuartos fríos donde se trabaja con guantes.
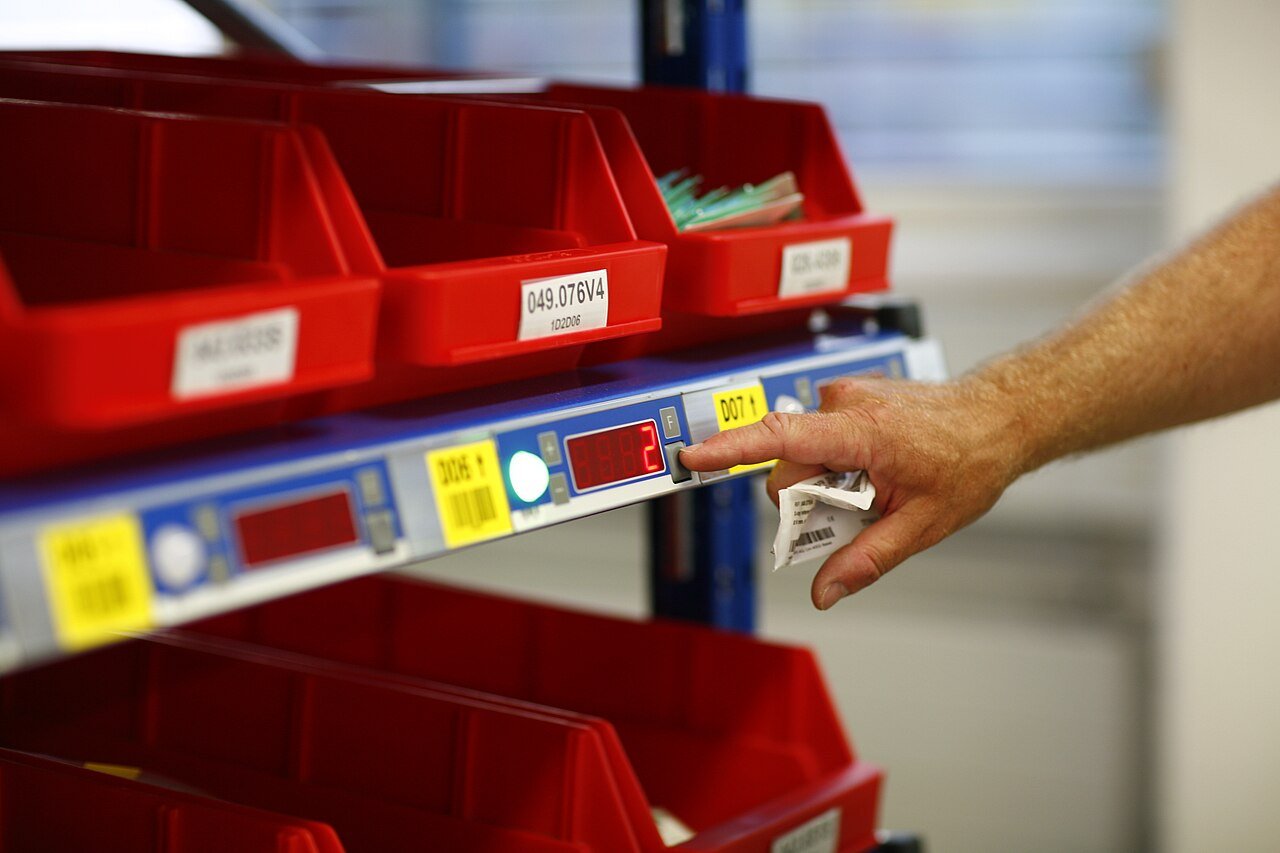
Los sistemas pick-to-light ponen una luz y un pequeño tablero en cada posición de la estantería. La luz indica de dónde tomar el producto y el tablero muestra cuántas unidades. Un estudio de Honeywell citado por The Logistics World estima que pueden reducir el tiempo de preparación hasta a la mitad frente al método manual. Funcionan mejor en zonas de alta rotación con muchas referencias pequeñas.
Los sistemas de gestión de almacenes, conocidos por la sigla WMS, son los que más relación tienen con la inocuidad. El programa conoce el lote y el vencimiento de cada estiba, le indica al operario cuál debe tomar y puede bloquear un lote vencido o retenido para que nadie lo despache. Las versiones recientes usan inteligencia artificial para ordenar las rutas dentro de la bodega y anticipar la demanda.
Los sensores conectados miden la temperatura de cuartos fríos y vehículos de forma continua y avisan cuando se sale del rango. Sirven también para dejar el registro que la autoridad sanitaria pide en una inspección.
Los robots se están usando sobre todo en cámaras de congelación, donde una persona solo puede permanecer por periodos cortos, y en operaciones con un volumen muy alto de cajas iguales.
Si manejas una bodega pequeña: por dónde empezar
Nada de lo anterior es requisito para cumplir la norma. Un restaurante, una distribuidora de barrio o una planta pequeña pueden tener un picking ordenado sin comprar equipos. Estos son los puntos que conviene revisar primero:
- Dejar la fecha a la vista. Ubicar las cajas con el lote y la fecha de vencimiento hacia el pasillo, y marcar cada estiba con la fecha más próxima que contiene.
- Rotar por vencimiento. Organizar las posiciones de modo que lo que vence primero quede adelante. Cuando llega mercancía nueva, se revisa su fecha antes de acomodarla.
- Armar el pedido en orden de temperatura. Primero los productos secos, después los refrigerados y al final los congelados, para que pasen el menor tiempo posible fuera del frío. Registrar la temperatura de los cuartos fríos y del vehículo.
- Separar lo que no debe ir junto. Productos de aseo y químicos aparte de los alimentos; crudos aparte de los listos para consumir; productos con alérgenos identificados.
- Respetar las distancias de la norma. La Resolución 2674 pide almacenar sobre estibas limpias, a por lo menos 15 centímetros del piso y a 60 centímetros de las paredes, para poder inspeccionar y limpiar.
- Apartar lo vencido y lo devuelto. Deben ir a un área exclusiva e identificada, con registro de cantidades y destino final, para que no vuelvan a un pedido por error.
- Capacitar a quien prepara los pedidos. La resolución define como manipulador de alimentos a toda persona que interviene en su almacenamiento y transporte, no solo a quien cocina. La empresa debe tener un plan de capacitación de al menos 10 horas al año.
- Hacer cuentas antes de comprar tecnología. Conviene estimar cuánto cuestan hoy los errores y las mermas por vencimiento, y confirmar que el equipo nuevo se conecta con el sistema de inventario que ya existe.
En Calidad Alimentaria acompañamos a las empresas con consultoría en cumplimiento normativo y con el curso de manipulación de alimentos para el personal de bodega y despacho.
Lo que frena el cambio
Las empresas que deciden modernizar su picking se encuentran con tres obstáculos conocidos. El primero es la inversión inicial, que para una pyme puede ser difícil de asumir. El segundo es técnico: los equipos nuevos tienen que entenderse con el programa de inventario y de facturación que la empresa ya usa. El tercero es humano. Un operario que lleva años trabajando con una lista en papel necesita tiempo y entrenamiento para confiar en un audífono o en una luz.
A cambio, una operación que logra ordenar su preparación de pedidos despacha más rápido, pierde menos producto por vencimiento y recibe menos reclamos.
En el cuarto frío, el operario movió la primera estiba y sacó las doce cajas de la segunda. En la esquina de cada una estaban el lote y la fecha, y la de atrás vencía cinco días antes. Si se hubiera llevado las que tenía a la mano, las otras habrían seguido en la bodega hasta quedar demasiado cerca de su vencimiento para venderlas. ¿Cómo se organiza la rotación de productos en tu negocio? Cuéntanos en los comentarios.
Fuentes
- The Logistics World. “Innovaciones en picking para la industria de alimentos y bebidas: eficiencia en el manejo de mercancías”, 12 de diciembre de 2024, thelogisticsworld.com.
- Departamento Nacional de Planeación (DNP). Encuesta Nacional Logística 2022.
- Ministerio de Salud y Protección Social de Colombia. Resolución 2674 de 2013, artículos 3, 12 y 28.
- Ministerio de la Protección Social de Colombia. Resolución 5109 de 2005.